Jeden Morgen dieselben Zahlen zusammensuchen.
Die Anlagen meldeten ihre Daten bereits an eine Maschinendatenerfassung, kurz MDE. Sie hält fest, wie viele Teile eine Anlage je Schicht fertigt, wie viele davon Ausschuss sind und wann sie steht.
Um daraus ein Bild der Fertigung zu machen, trug die Arbeitsvorbereitung trotzdem jeden Morgen Zahlen zusammen, prüfte sie und bereitete sie für das Standup und die Berichte auf. Ob eine Schicht ihr Soll schafft, zeigte sich erst am Schichtende. Wenn sich Störungen an einer Station häuften, fiel das oft erst im Monatsbericht auf.
Der Betrieb wollte diese Handarbeit loswerden, ohne in die Steuerung der Anlagen einzugreifen. Der erste Ansatzpunkt war das tägliche Standup.
Eine Anlage zum Start. Danach die nächsten Fragen aus der Halle.
Zuerst ging es um eine Anlage und eine einfache Frage: Was braucht das Standup jeden Morgen? Nach gut zwei Wochen liefen alle 17 Anlagen.
Im Einsatz zeigte sich, was als Nächstes gebraucht wurde. Aus der Tagesübersicht wurde Schritt für Schritt ein gemeinsames Werkzeug für Schichtleitung, Arbeitsvorbereitung und Qualität. Jeder Ausbau setzte auf derselben Plattform auf.
Herbst 2025
Start mit der ersten Anlage und der Tagesübersicht für das Standup
Gut zwei Wochen später
Alle 17 Anlagen im vollen Betrieb
Ab Januar 2026
Übergabebericht für jede Schicht, Tages- und Wochenberichte per Mail
Im Lauf von 2026
Prognose für die laufende Schicht, Störungsanalyse, Qualitätserfassung am Bauteil und Produktionsplanung
Herbst 2026
Umzug auf einen eigenen Server im Werk. Seitdem läuft das System dort selbstständig
Die Rückmeldungen aus der Halle bestimmten die weitere Entwicklung. Viele Funktionen gehen auf Wünsche der Arbeitsvorbereitung zurück, oft war ein Wunsch vom Vormittag am Nachmittag umgesetzt. So passt sich das System dem Betrieb an und nicht umgekehrt.
Eine gemeinsame Sicht für Schichtleitung, Arbeitsvorbereitung und Qualität.
Heute führt conn.AI Factory zusammen, was vorher über die MDE, Excel-Listen und Berichte verteilt war. Alle Bereiche arbeiten mit denselben Zahlen aus der Fertigung.
So hängt alles zusammen
Vom Maschinenauslauf bis zum Büro, alles auf einem Server im Werk.
Halle
17 Anlagen
Steuerung bleibt unberührt
Maschinendaten
Serverraum
MDE
Maschinendatenerfassung, bereits vorhanden
conn.AI liest mit
Serverraum
conn.AI Factory
On‑Premise im Werk, läuft autonom
↔ Ergebnisse, Meldungen und Rückmeldungen
Halle
Bediener-Panel
eigenes HMI am Maschinenauslauf
↔ Webzugriff
Büro
Arbeitsplatzrechner
Webzugriff im Browser für Planung, Schicht, Qualität
↔ Berichte
Büro
Berichte per Mail
Schicht, Tag, Woche
Standup und Übergabe
Die Zahlen liegen bereit, bevor jemand danach fragt.
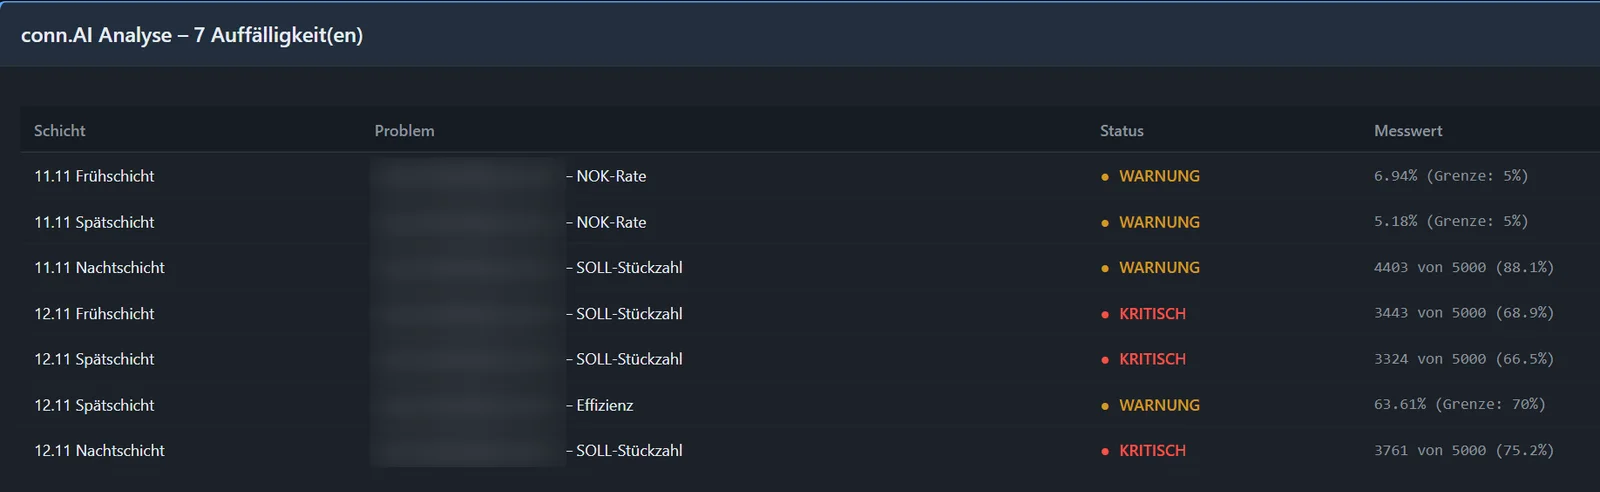
- Jede Anlage, jedes Produkt, jede Schicht auf einen Blick. Gutteile und Ausschuss sind farblich gegen das Soll bewertet.
- Auffälligkeiten sind zusammengefasst und nach Dringlichkeit sortiert. Ein Klick führt zur Analyse.
- Für jede Schicht entsteht ein Übergabebericht mit Stückzahlen, Störungen und einer Bewertung.
- Tages- und Wochenberichte kommen werktags automatisch per Mail.
Laufende Schicht
Gegensteuern, solange die Schicht noch läuft.
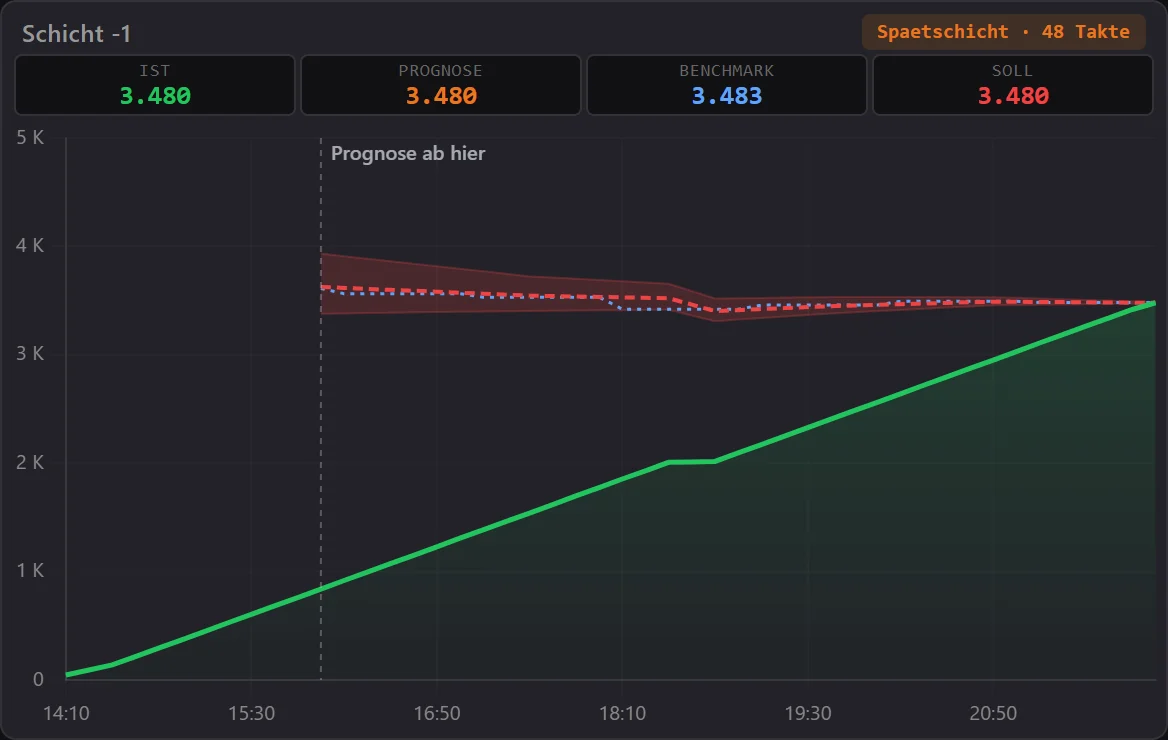
- Während der Schicht zeigt das System, wo sie voraussichtlich enden wird, im Vergleich zu Soll und Ist.
- Die Schichtleitung sieht früh, ob es reicht, und kann umplanen, bevor die Schicht vorbei ist.
- Die Hochrechnung stützt sich auf die bisherige Entwicklung der Anlage und erscheint, sobald genug Daten vorliegen: rund zwei Stunden nach Schichtbeginn.
Störungen
Was sich häuft, fällt auf, bevor es teuer wird.
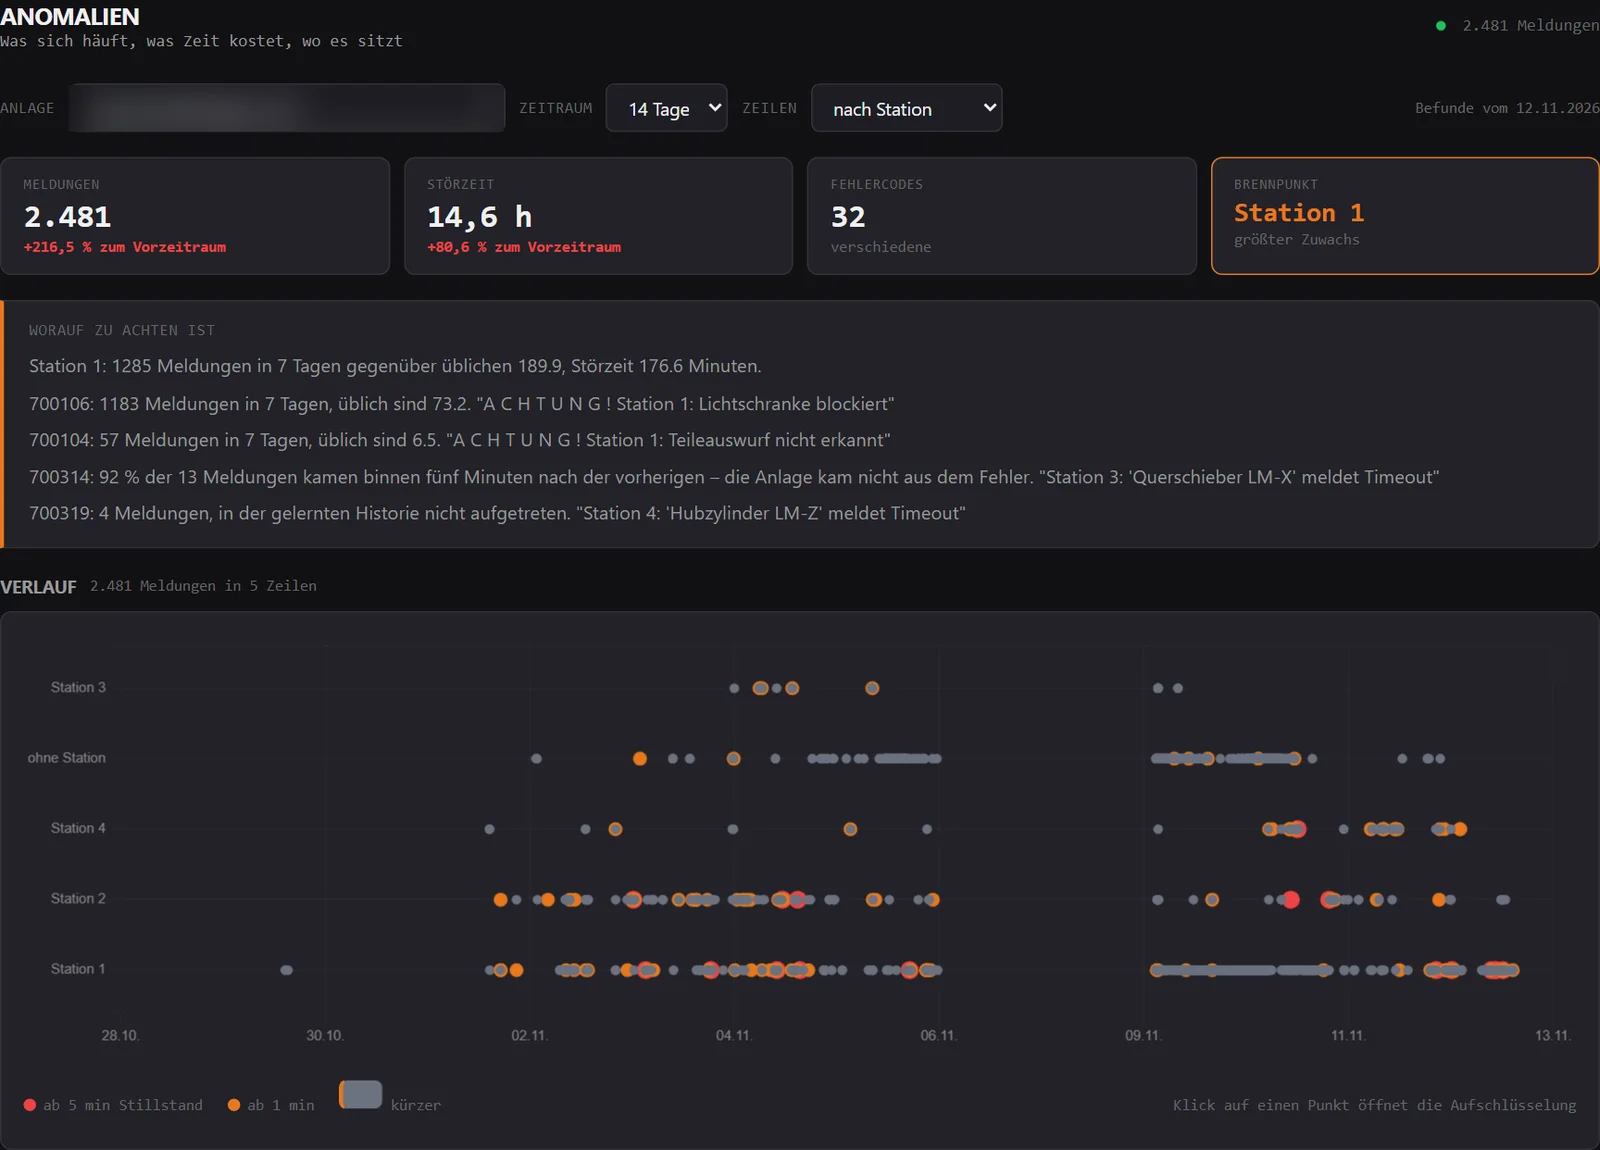
- Jede Störung wird mit ihrem üblichen Maß verglichen, statt mit starren Grenzwerten.
- Die Hinweise kommen in Klartext: was sich häuft, was Zeit kostet und an welcher Station.
- Der Verlauf zeigt auf einen Blick, wann und wo sich Störungen ballen.
- Maßnahmen werden festgehalten, ihre Wirkung wird gemessen.
Qualität
Sichtbar, wo am Bauteil die Fehler entstehen.
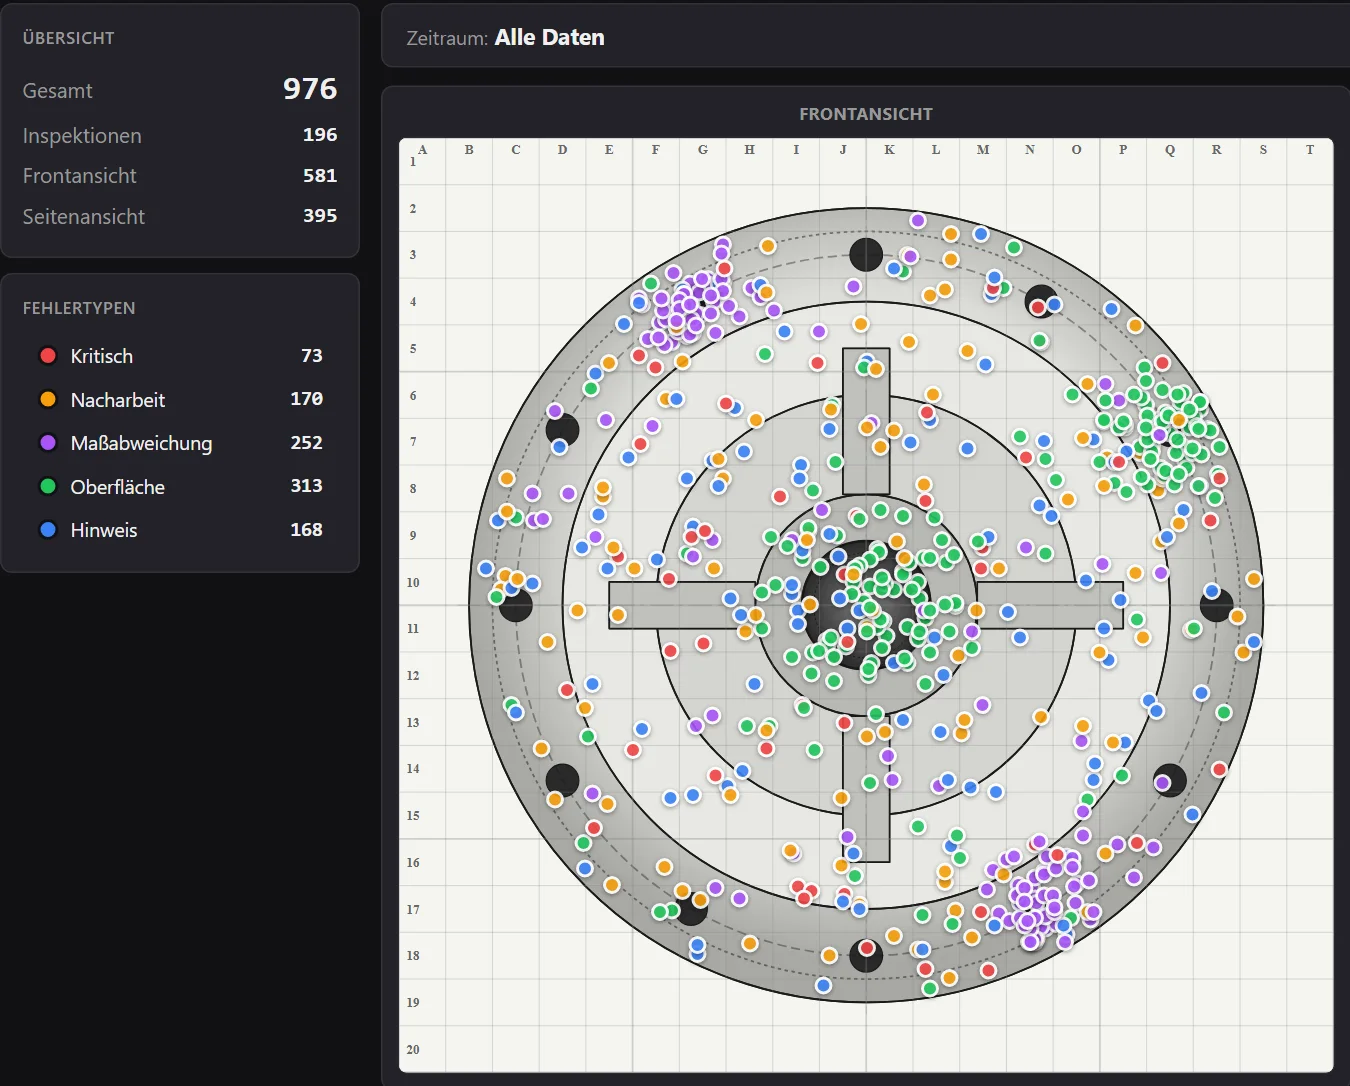
- Bediener oder Qualitätsprüfer setzen einen Fehler mit einem Klick an die Stelle der Bauteilzeichnung, an der er auftritt.
- Die Fehlerart ist gleich mit erfasst, zum Beispiel Nacharbeit, Maßabweichung oder Oberfläche.
- Die Auswertung legt alle Fehlerpunkte übereinander. So wird sichtbar, wo am Bauteil sich Fehler häufen.
- So lassen sich Fehlerursachen eingrenzen, bevor aus einem Einzelfall eine Serie wird.
An der Anlage
Die Information kommt dorthin, wo produziert wird.
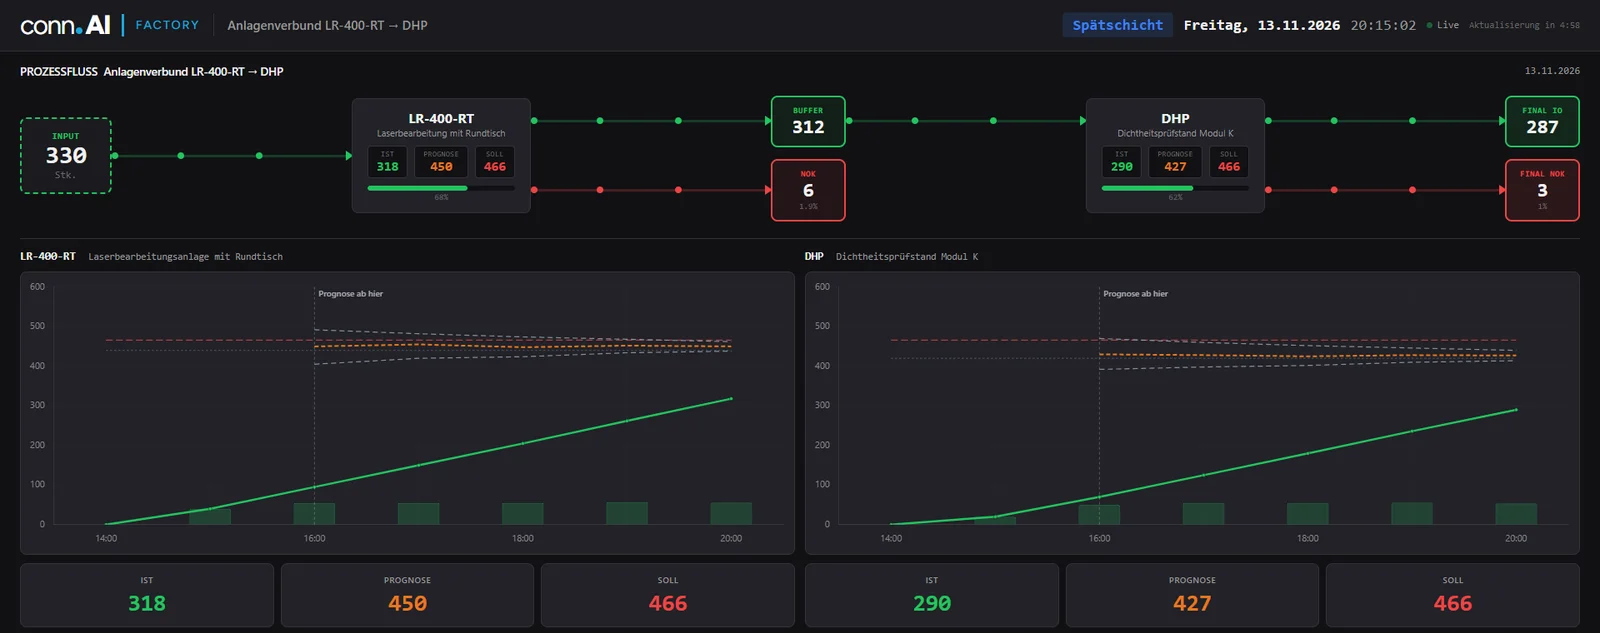
- Ein eigenes Panel direkt am Maschinenauslauf, gemacht für den Bediener.
- Es zeigt den Prozessfluss, Gutteile und Ausschuss sowie Ist, Prognose und Soll genau dort, wo produziert wird.
- Der Bediener gibt Rückmeldungen an das System, ohne seinen Platz an der Anlage zu verlassen.
- So fließt das Wissen aus der Halle direkt in Auswertung und Planung ein.
Arbeitsvorbereitung
Wann was produziert werden muss, damit es sich rechnet.
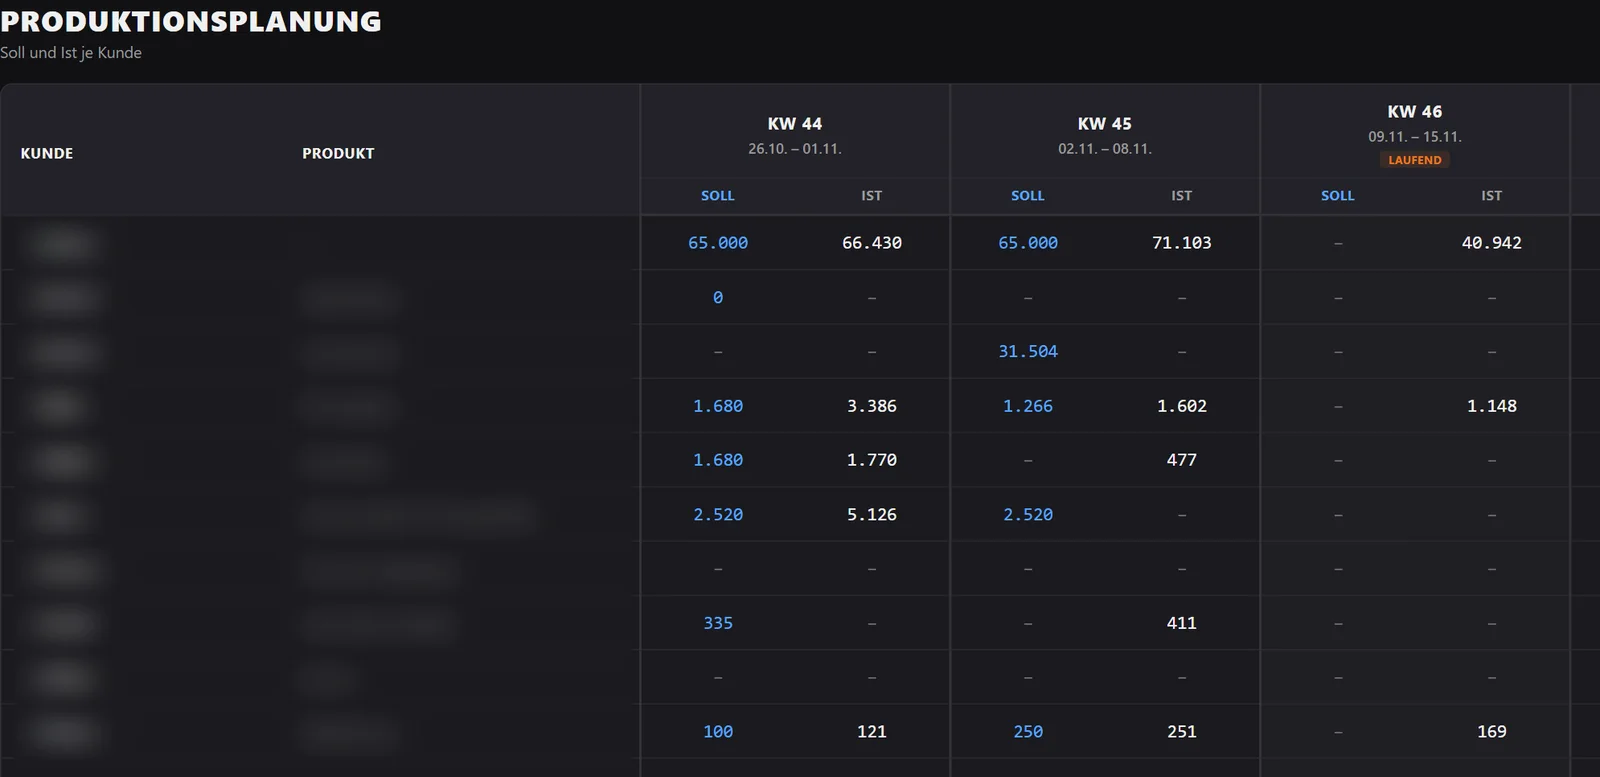
- Soll und Ist je Kunde und Kalenderwoche nebeneinander, über mehrere Wochen im Voraus.
- Die Planung zeigt früh, wo eine Woche hinter dem Plan liegt und was nachgeholt werden muss.
- Korrekturen an Stückzahlen sind mit Kürzel und Zeitstempel nachvollziehbar. Die Rohdaten bleiben unverändert.
- Fällt die Datenverbindung aus, sind die betroffenen Schichten markiert und lassen sich nachtragen.
Eine Störung wirkt bis in die Wochenplanung.
Ein Beispiel aus dem Alltag: An einer Anlage häufen sich während der Spätschicht kurze Störungen. Die Störungsanalyse meldet das, solange die Schicht läuft, und die Hochrechnung zeigt, dass das Soll knapp wird. Der Bediener sieht die Meldung am Panel an der Anlage und gibt eine Rückmeldung. Im Übergabebericht steht der Vorfall für die nächste Schicht bereit, und die Arbeitsvorbereitung sieht in der Produktionsplanung, welche Menge nachgeholt werden muss.
Halle, Schichtleitung und Arbeitsvorbereitung arbeiten damit auf einer gemeinsamen Grundlage. Was an der Anlage passiert, wird für die nächste Entscheidung im Büro nutzbar.
Aus verstreuten Zahlen wurde ein gemeinsames Werkzeug.
Der erste Nutzen entstand beim täglichen Standup. Heute reicht die Veränderung von der laufenden Schicht bis in die Wochenplanung.
Eine Anlage war der Einstieg. Heute arbeiten Schichtleitung, Arbeitsvorbereitung und Qualität mit denselben Zahlen.
Stimme aus dem Betrieb
„Früher haben wir morgens erst einmal die Zahlen zusammengesucht. Heute liegen sie bereit. Und wir sehen schon während der Schicht, wo es eng werden könnte. Das hilft uns, noch etwas zu ändern, statt hinterher nur festzustellen, woran es gelegen hat.“
Mit einer Anlage angefangen. Schritt für Schritt erweitert.
Der erste Auftrag hatte ein klares Ziel: die Zahlen für das tägliche Standup bereitstellen, ohne sie jeden Morgen von Hand zusammenzutragen.
Im täglichen Einsatz wurden die nächsten Fragen sichtbar. Wie läuft die Schicht gerade? Warum steht die Anlage schon wieder? Wo am Bauteil entstehen die Fehler? Und was muss bis Freitag noch gefertigt werden?
Diese Fragen kamen Schritt für Schritt auf dieselbe Plattform. Die Schichtübergabe nutzt die Zahlen der Tagesübersicht. Störungen und Hochrechnung zeigen, wo die laufende Schicht Hilfe braucht. Die Qualität hält Fehler am Bauteil fest. Die Arbeitsvorbereitung plant mit Soll und Ist.
So entstand aus den Daten einer einzelnen Anlage ein gemeinsames Werkzeug für die ganze Fertigung.
Mit jedem Ausbau konnten wir auf dem aufbauen, was bereits vorhanden war. Die Rückmeldungen aus der Halle bestimmten, was als Nächstes gebraucht wurde.
Auch Ihr Einstieg kann eine einzelne Anlage oder ein einzelner Ablauf sein. Einer, der heute Zeit kostet, Nachfragen verursacht oder an einer Person hängt. Daraus lässt sich Schritt für Schritt weiterarbeiten.
